 +86-15052135118


 Vegye fel a kapcsolatot

Az M8 x 30 tulajdonságosztályú 8.8 hatlapfejű csavarok beérkező tétele ISO 898-1-nek megfelelő tanúsítvánnyal érkezik. A nagyító nem mutat osztályjelzést a fején. A menetgyűrűs idomszer nem-menő oldala két teljes fordulatot tesz be. Ez az a pillanat, amikor a rögzítőelemek ellenőrzése megszűnik papírmunkának lenni, és fizikai kapuvá válik.
Ez az útmutató azoknak az ellenőröknek, projektmérnököknek és szerelési vállalkozóknak készült, akiknek ellenőrizniük kell a csavarokat, csavarokat és horgonyokat, mielőtt üzembe helyeznék őket. Tartalmazza az öt vizsgálandó jellemzőcsoportot, a megbízható leolvasást biztosító eszközöket, a meghibásodási módokat felfedő vizuális nyomokat és egy sorozatot, amely minden tételen megismételhető. A megközelítés az építőiparban és a könnyűipari szerelvényekben használt szénacél kötőelemekre, rozsdamentes acél csavarokra, tágulási horgonyokra és cementcsavarokra vonatkozik.
Jól futott rögzítőelemek ellenőrzése nem igényel metrológiai laboratóriumot. Memória helyett kalibrált mérőeszközöket, tiszta mintákat és megfelelő/nem megfelelő szabályokat igényel, amelyek a publikált szabványokból származnak.
A rögzítőelemek ellenőrzésének öt jellemzőcsoportja
A kötőelemek minden szilárd ellenőrzése ugyanabból a feltevésből indul ki: egy alkatrész csak akkor fogadható el, ha öt jellemzőcsoport igazolható.
- Az anyagazonosság magában foglalja az acél minőségét, a rozsdamentes acél minőségét, a bevonat kémiáját és a hőkezelési állapotot.
- A geometria magában foglalja a hosszt, az átmérőt, a menetemelkedést, a fej alakját, a meghajtó mélyedés mélységét és az önfúró csavarok csúcsformáját.
- A mechanikai tulajdonságok közé tartozik a keménység, a szakítószilárdság, a próbaterhelés és a hidrogén ridegedés jeleinek hiánya az edzett kötőelemekben.
- A felület állapota magában foglalja a bevonat borítását, a tapadást, a repedéseket, a rozsdát és a menetoldalak sérüléseit.
- A nyomon követhetőség magában foglalja a tulajdonságosztály bélyegzőit, a tételszámokat és a gyártói kódokat, amelyek az alkatrészt anyagtanúsítvánnyal kapcsolják össze.
Mindegyik csoport a következőt táplálja: a jelölés jelzi a minőséget, a keménység megerősíti, a geometria dönti el az illeszkedést, a felület állapota pedig előrejelzi a bevonat élettartamát.
A kötőelemek ellenőrzése a mérhető fizikai jellemzők szisztematikus összehasonlítása egy meghatározott elfogadási kritériummal. Létezik, hogy megakadályozza ellenőrizhetetlen alkatrészek bejutását a kritikus összeállításba.
Eszközök és elfogadási korlátok, amelyek védhető válaszokat adnak
A komoly ellenőrzés és a hétköznapi pillantás között a szerszámozás a különbség. Minden szolgáltatáscsoport rendelkezik egy elsődleges eszközzel és egy egyértelmű hibajelzéssel.
| Funkció | Elsődleges eszköz | Gyakori hiba | Átvételi ellenőrzés |
| Menetemelkedés | Menetemelkedés gauge | Vegyes vagy hengerelt szurok | A penge tisztán ül a menetek között |
| Menetméret | Go / No-Go gyűrűmérő | Csupaszított vagy túlméretezett cérna | Go side fut teljes hosszában; A No-Go két fordulón belül megáll |
| Hosszúság és átmérő | Digitális tolómérő | A tűréshatáron kívüli szár | Rajz vagy ISO 4759-1 határokon belül |
| Keménység | Rockwell teszter | Puha tok vagy törékeny mag | 8,8 fokozat: 22-32 HRC; 10,9: 32-39 HRC |
| Bevonat vastagsága | Mágneses bevonatmérő | Vékony cink vagy hiányzó réteg | Elektrocink 5-8 mikron; meleg bemerítés 45-85 mikron jellemző |
| Tömörség | Nyomatékkulcs | Alacsony nyomaték vagy túlnyomaték | Megfelel a beépítési nyomaték értékének |
Az ISO 898-1 a fej jelölését a minimális szakítószilárdsághoz köti, amely keménységgel vagy teljes szakítószilárdság vizsgálattal igazolható.
Az általános ISO 898-1 tulajdonságosztályok minimális szakítószilárdsága.
Ha egy 8,8-as csavar keménysége 28 HRC, akkor az alkatrész átmegy. Ha 20 HRC-t mutat, akkor is utasítsa el a tételt, ha a fej 8,8-as jelet hordoz.
Hibamódok és az őket felfedő vizuális nyomok
A rögzítőelemek meghibásodása fizikai bizonyítékot hagy maga után, mielőtt leállást okozna. Az alábbi támpontok a bejövő csekket egy dimenziós átigazolásból élettartam-végrehajtássá változtatják.
- Lazítás: a nyomatékok eltolódnak az alátét és az anyalap között, vagy a nyomaték a megadott tartomány alá esik.
- Hidrogénes ridegség: tiszta törés nyak nélkül, gyakran lemezes, edzett csavaron a beszerelés vagy bevonat után 24-72 órán belül.
- Fáradtság: strandnyomok a törési felületen, a szálgyökértől vagy a felületi bevágástól kezdve.
- Túlterhelés: látható nyakkivágás és csésze-kúp törés egy képlékeny acél csavaron.
- Korrózió: vörös rozsda, fehér cink korrózió, lyukasztás vagy repedés a fej alatt.
- Menetcsupaszítás: deformálódott menetoldalak, elkenődött fém vagy anya, amely megáll a beültetés előtt.
Egy vitatott rögzítőelem meghibásodása esetén a törésfelület a legértékesebb bizonyíték a helyszínen. Vágjon le egy mintát, védje meg a törésfelületet, és tartsa meg a meghibásodott részt laboratóriumi elemzés céljából.
Ellenőrzési különbségek rögzítőelemek típusa szerint
Minden rögzítőelem-kategóriához más-más ellenőrzési prioritás szükséges: a szénacél cinkbevonata, a rozsdamentes acél minőségazonosítója, a rögzítőelemek beépítési bizonyítéka és a cementcsavarok vágási geometriája.
Szénacél és bevonatos csavarok
A 4,8 és 8,8 besorolású szénacél csavarok dominálnak a gipszkarton, fa és könnyűacél csatlakozásoknál. Először ellenőrizze a cinkbevonatot. A tompa, egyenetlen vagy hámló cink általában vékony bevonatot vagy rossz előkezelést jelez. Az 1000 MPa feletti edzett kötőelemeknél ellenőrizze, hogy a fej közelében nincs-e repedt bevonat, ami gyakori figyelmeztető jel a késleltetett hidrogénkárosodásra. Ellenőrizze a keménységet két mintán a tétel különböző helyeiről.
Rozsdamentes acél csavarok: SUS304 és SUS410
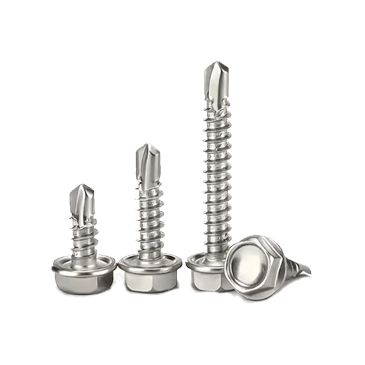
A rozsdamentes acél csavaroknál először minőségellenőrzésre van szükség. Az ausztenites SUS304 gyengén mágneses és lágyabb; A martenzites SUS410 mágneses, és fémbe fúráshoz edzhető. A mágnes gyors válogatási módszer, de nem teljes anyagvizsgálat. Ha az osztályozási tanúsítvány és a mágnes nem egyezik, utasítsa el a tételt, és kérjen pozitív anyagazonosító jelentést a szállítótól.
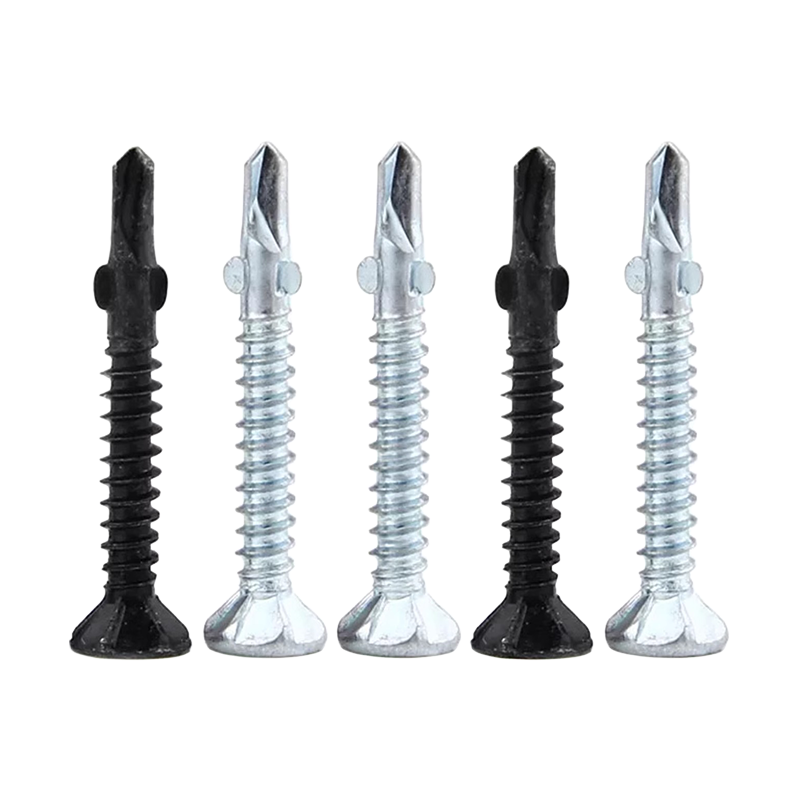
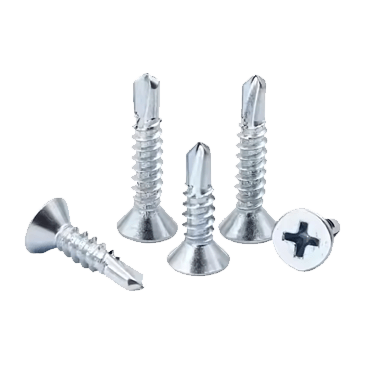
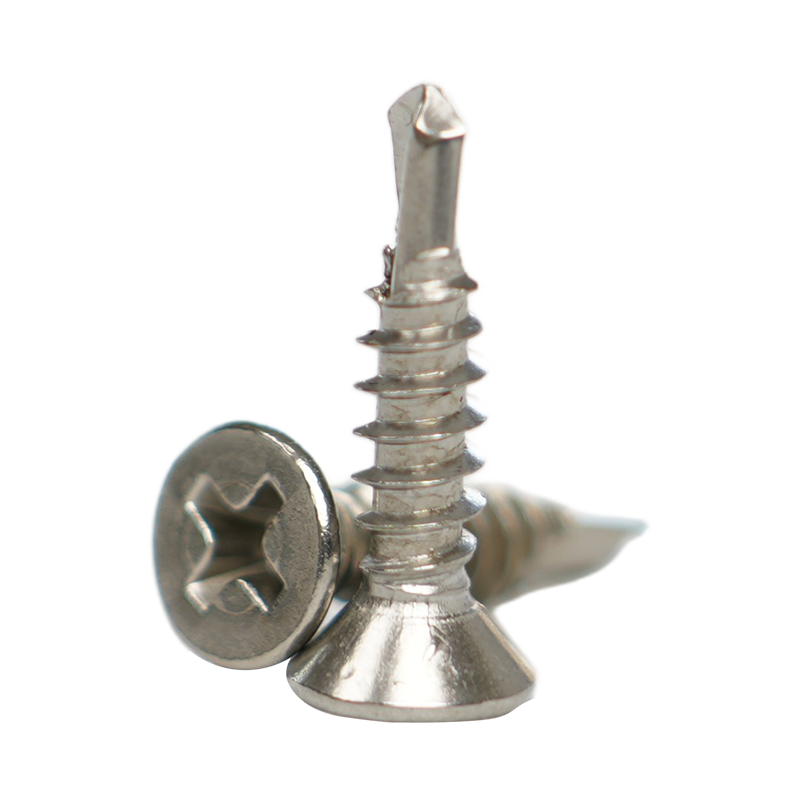 SUS410 süllyesztett önfúró csavarok hőkezeléssel Ezek az edzett SUS410 laposfejű önfúró csavarok acélszerkezetekhez és függönyfalakhoz alkalmasak. Mágneses martenzites minőségük ideális, ha a környező szöveg a rozsdamentes acél minőségének mágneses ellenőrzését tárgyalja a tétel elfogadása előtt. Termék megtekintése →
Expanziós horgonyok és ékhorgonyok
A horgonyvizsgálatnak a telepítési bizonyítékokra kell összpontosítania. Kioldás előtt ellenőrizze a csavar átmérőjét, a fúrószár illeszkedését, a beágyazási mélységet és a nyomatékot. Távolítsa el az ékhorgonyokat, amelyeknek a tágulási zónában zúzott menetei vannak, hiányzik az alátét vagy látható repedések a hüvelyen.
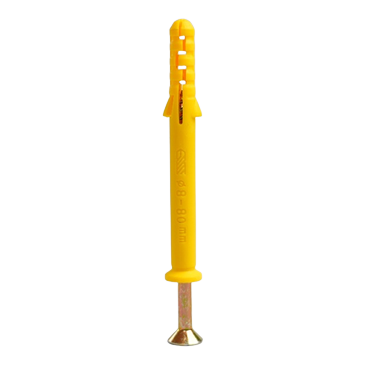
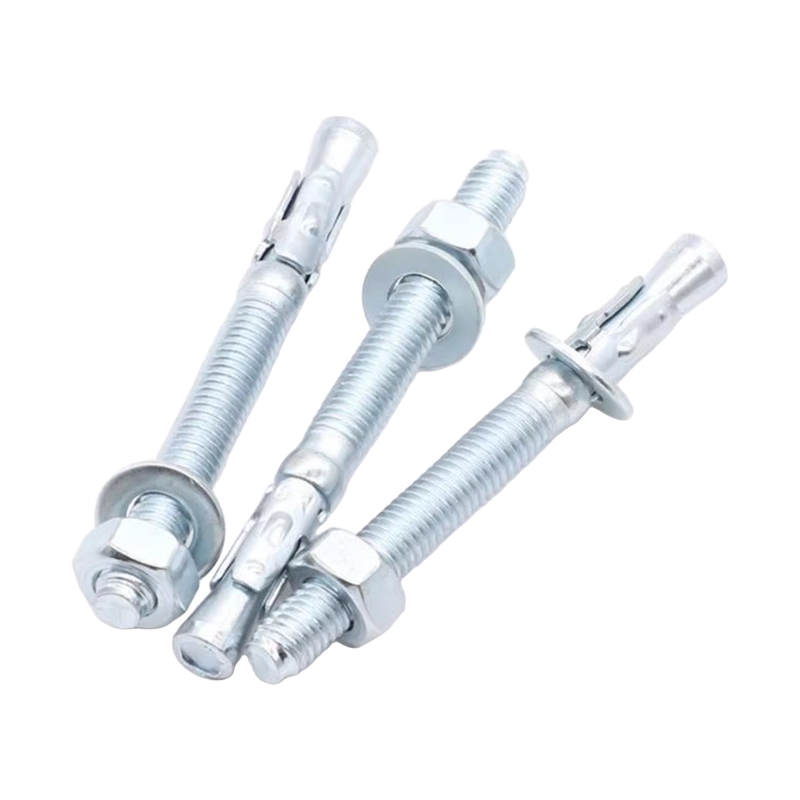 Expanziós ékhorgony a rezgésálló rögzítéshez Ez az ékhorgony az anya meghúzásakor kitágul a furathoz képest, így alkalmas autójavító falakra és szerkezeti támasztékokra. A szomszédos bekezdés hangsúlyozza a csavar átmérőjének, beágyazási mélységének és nyomatékának ellenőrzését a horgonyellenőrzés során. Termék megtekintése →
Cement csavarok betonhoz
A cementcsavarok közvetlenül a betonba vágják a meneteket edzett testtel és tervezett vágóhornyokkal. A leggyakoribb hibák az alulméretezett vezetőlyukak és a csavar körüli beton lecsupaszítása. Vizsgálja meg, hogy a vágóoldalon nincs-e forgács, erősítse meg a fúró átmérőjét a csavargyártó táblázata alapján, és utasítsa el a repedt lemezzel vagy kopott hegyű csavarokat.
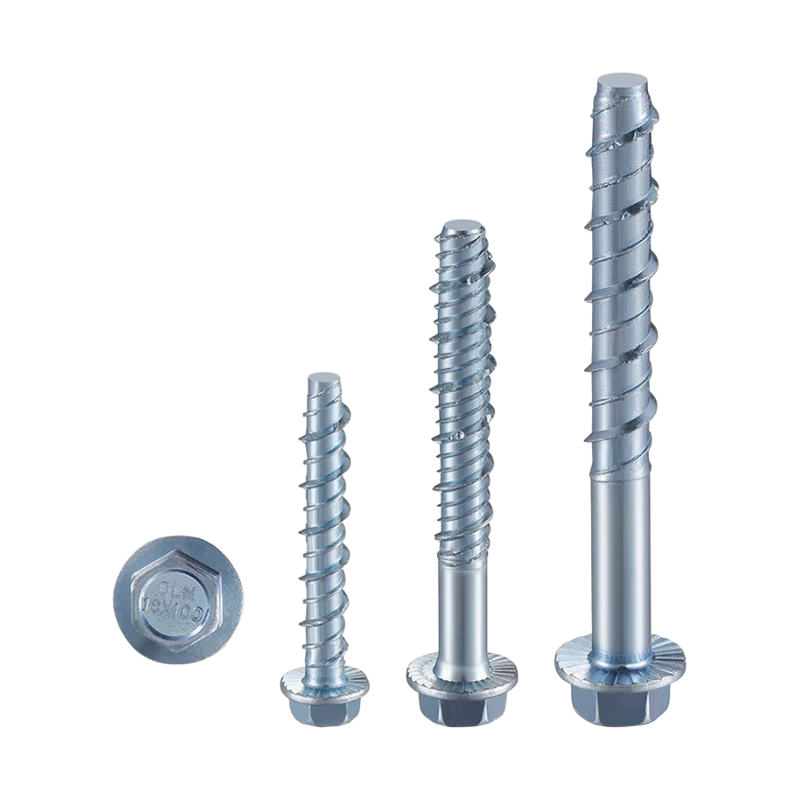 Önvágó betoncsavarok falazathoz és betonozáshoz Ezek a beton önmetsző csavarok közvetlenül a kemény anyagokba vágják a meneteket, csökkentve a telepítési lépéseket, és illeszkednek az építési vagy elektromos berendezésekhez. A következő bekezdés rávilágít egy megismételhető bejövő tétel-ellenőrzési protokoll szükségességére, amely igazodik a termék elhelyezéséhez. Termék megtekintése →
Gyakorlati vizsgálati protokoll készítése öt lépésben
Az ismételhető protokoll többet jelent, mint bármely egyedi mérés. Ez a sorrend 500-20 000 darab bejövő tételeknél működik.
- A tétel felbontása előtt határozza meg a minta méretét. Használjon AQL 0.65-öt a biztonsági szempontból kritikus rögzítőkhöz, és AQL 1.5-öt az általános alkatrészekhez, az ISO 2859-1 szerinti mintavétellel.
- Először ellenőrizze a nyomon követhetőséget. Erősítse meg a tételszámot, az anyagtanúsítványt és a bevonattanúsítványt, majd vegyen mintát több dobozból, ne csak a felső rétegből.
- Futtasson vizuális ellenőrzéseket 5-szörös nagyítással a jelölések, repedések, korrózió és bevonathibák szempontjából.
- Végezzen méret- és mechanikai ellenőrzéseket: tolómérő a hosszra, gyűrűmérők a menetméretre, Rockwell a keménységre, mágneses mérő a bevonat vastagságára.
- Rögzítse az eredményeket és döntsön. Bármilyen kritikus hiba miatt utasítsa el a teljes tételt; karanténba helyezni a nem megfelelő alkatrészeket, és egyértelmű írásos jelentéssel visszaküldeni őket.
Mikor kell visszautasítani és visszaküldeni a rögzítőelemeket
Állítsa be az elutasítási határokat a doboz kinyitása előtt, ne a szállítóval való nézeteltérés után.
- Hiányzó vagy olvashatatlan tulajdonságosztály-jelölés a nagy szilárdságú csavarokon.
- A No-Go mérőműszer két teljes fordulaton túl halad.
- Keménység a tulajdonságosztály tartományán kívül esik két vagy több mintán.
- Bevonó hólyagok, hámlás vagy látható nemesfém repedések.
- Vegyes anyagok, vegyes fejstílusok vagy vegyes bevonatok egyetlen tételben.
- Bármilyen nyom a hidrogén által kiváltott repedésekre az edzett részeken.
A szemrevételezéssel nem ellenőrzött rögzítőelemeket soha nem szabad elengedni. Az átdolgozás általában tönkreteszi a bevonatot vagy a menetoldalakat, és az átdolgozott kötőelemek korábban tönkremennek, mint az újak.
A rögzítőelemek ellenőrzésével kapcsolatos kérdések, amelyeket a legtöbb esetben a szerelők tesznek fel
Milyen gyakran kell a kötőelemeket szervizben ellenőrizni?
Évente legalább egyszer ellenőrizze a biztonság szempontjából kritikus illesztéseket, és háromhavonta minden olyan elemet, amely vibrációnak vagy külső nedvességnek van kitéve. A feszített csavarkötések esetében az újbóli forgatónyomaték-ellenőrzés a legértékesebb a szolgáltatás első hetében, mivel a lazítás korán megtörténik.
Milyen eszközökre van szükség a kötőelemek beérkező ellenőrzéséhez?
Digitális tolómérő, menetemelkedés-mérő, Go / No-Go gyűrűs mérőkészlet, Rockwell keménységmérő, mágneses bevonatmérő, nyomatékkulcs és 5-szörös nagyító, amely szinte minden bejövő tételt fed. Évente egyszer kalibrálja a hossz- és nyomatékszerszámokat nyomon követhető szabványokra.
Ellenőrzés után újra felhasználhatók a csavarok?
Ne használjon újra olyan csavarokat, amelyeken korrózió, menetsérülés vagy képlékeny deformáció látható. A 10,9 feletti nagy szilárdságú csavarokat egyáltalán nem szabad újra felhasználni, kivéve, ha a kifáradási kötelezettség nagyon alacsony, és a menet állapotát egy No-Go mérőműszer igazolja.
Elég egy mágnes a rozsdamentes acél kötőelemek ellenőrzéséhez?
A mágnes egy gyors válogatási teszt, nem egy teljes anyagvizsgálat. A legtöbb esetben képes elválasztani az ausztenites SUS304-et a martenzites SUS410-től, de nem képes felismerni a rossz kémiát ugyanazon a minőségen belül. Használjon pozitív anyagazonosító spektrométert, ha a biztonság a minőségtől függ.