 +86-15052135118


 Vegye fel a kapcsolatot

Egy gépgyártó egyszer az M12 karimás csavarokat 8.8-ról 10.9-re korszerűsítette egy nyomásvizsgáló berendezésen, és 140 Nm-re emelte az összeszerelési nyomatékot, hogy megfeleljen az „erősebb” csavarnak. Három héttel később az egyik csavar elpattant, és az egész csúszótalpot újra kellett tervezni. A kötésnek még körülbelül 90 Nm-re volt szüksége, mert a csavarok nyomatékbeállításai követik a kötés kialakítását és a rögzítőelemek tulajdonságait, nem az az érzés, hogy mi tűnik szorosabbnak.
A forgatónyomaték-beállítások a villáskulcson kifejtett forgatóerőt a csuklón előre látható szorítóerővé alakítják. Állítsa be az értéket túl alacsonyra, és a csavar soha nem fejleszt elég előfeszítést, így a vibráció és az üzemi terhelés meglazítja a csatlakozást. Túl magasra állítva a csavar túlnyúlik a rugalmassági határán, lecsupaszítja a meneteket, vagy később eltörik a fáradástól.
Ez az útmutató elmagyarázza, hogyan számítják ki a csavarok nyomatékbeállításait, hogyan kell leolvasni a metrikus nyomatéktáblázatot, miért tudja a K-tényező 50 százaléknál nagyobb mértékben eltolni a helyes értéket, és mely összeszerelési szokások eredményeznek megismételhető eredményeket.
Miért léteznek nyomatékbeállítások: A csavarkulcs erőfeszítése nem szorítóerő
A nyomatékbeállítás egy számított érték, amelynek egyetlen feladata az előfeszítés létrehozása, amely a csavarkötést biztonságosan tartja a csavar biztonságos rugalmassági tartományában. Ez nem a tömítettség preferenciája, és nem lehet kitalálni pusztán a csavar méretéből.
A forgatónyomaték-beállítás az Nm-ben vagy lb-ft-ben kifejezett forgási erő, amely a rögzítőelemre hat, hogy meghatározott tengelyirányú előterhelést hozzon létre a csavarban, ha figyelembe vesszük a menetek és a csapágyfelületek súrlódását.
Az irányadó összefüggés: T = K x d x F. T az alkalmazott nyomaték, K az anya tényezője, a méret nélküli súrlódási együttható jellemzően 0,10 és 0,30 között van, d a csavar névleges átmérője, és F a cél előfeszítés. Változtassa meg e négy változó bármelyikét, és a megfelelő nyomatékbeállítás együtt mozog vele.
Ezek az arányok publikált nyomaték-feszültség tanulmányokból származnak, és megmagyarázzák, hogy a kenésszabályozás miért olyan fontos, mint a csavarkulcs pontossága. Egy 90 százalékos súrlódás mellett működő csuklónál a felület állapotának kismértékű változása jóval több, mint 5 százalékos nyomatékkulcs-leolvasási hibával tolja el a keletkező előfeszítést.
A metrikus csavarnyomaték-diagram olvasása: A tulajdonságosztály határozza meg az értéket
A csavarfejre bélyegzett tulajdonságosztály az első tény, amelytől a helyes forgatónyomaték-beállítás függ, mivel ez határozza meg, hogy a csavar mekkora előterhelést bír el, mielőtt engedne.
A metrikus csavarok olyan osztályokkal rendelkeznek, mint a 4.6, 8.8, 10.9 és 12.9. Az első számjegy a minimális szakítószilárdság egytizede MPa-ban, és a két számjegy együtt a folyáshatár és a szakítószilárdság arányát írja le. Egy 8,8-as csavar minimális szakítószilárdsága 800 MPa körül van, és ennek az értéknek nagyjából 80 százalékát adja.
| Tulajdon osztály | M6 | M8 | M10 | M12 | M16 | M20 |
| 4.6 | 4.3 | 9.9 | 19.6 | 34.3 | 83.4 | 163 |
| 8.8 | 10.7 | 26 | 51 | 90 | 219 | 427 |
| 10.9 | 15 | 37 | 73 | 128 | 311 | 607 |
| 12.9 | 18 | 44 | 86 | 152 | 370 | 722 |
A táblázat tiszta, enyhén olajozott meneteket feltételez K = 0,20-nál, és az előfeszítést a próbaterhelés körülbelül 75 százaléka. Ezeket a feltételezéseket használja a legtöbb általános mérnöki nyomatékdiagram, és megegyeznek a rögzítőelem-beszállítók és a vizsgálólaboratóriumok által közzétett értékekkel. A biztonság szempontjából kritikus kötéseknél általános táblázat helyett használja a rögzítőelem-szállító saját értékeit.
A nyomatékbeállítások nem vihetők át a tulajdonságosztályok között egyszerű arányokkal. A 10,9-es csavarra alkalmazott 8,8-as érték szükségtelen előfeszítést eredményez; egy 8,8-as csavarra alkalmazott 10,9-es érték hozamba tudja nyomni.
 DIN 933 teljes menetes és DIN 931 részleges menetes hatlapfejű csavarok Ez a lista az imbuszcsavarokat tartalmazza teljes menetes és részmenetes változatokban, szabványos tulajdonságosztályokkal. Ellenőrizze itt, amikor megerősíti a csavarok minőségi jelöléseit, mielőtt a diagramok nyomatékértékeit alkalmazza. Termék megtekintése →
Az osztályzatok megjelölése számít. A látható tulajdonságosztály-jelölés nélküli csavarokat vagy a minőséget dokumentálni nem tudó beszállítóktól származó tételeket nem szabad egy ismert osztályt feltételező diagram segítségével meghúzni. Először azonosítsa és cserélje ki őket.
A táblázat elolvasása előtt ellenőrizze a névleges átmérőt és menetemelkedést is. A csavarméret táblázat megmutatja, hogy a fő átmérő, a mérőszámok és a menetemelkedés milyen könnyen keveredik össze, és egy hiba itt megváltoztatja a nyomaték értékét és az előfeszítést is.
A K-faktor: Miért van szükség ugyanahhoz a csavarhoz eltérő nyomatékbeállításokra?
A K-tényező, más néven anya tényező, az a súrlódási tényező, amely az alkalmazott nyomatékot a csavarfeszességhez köti, és több mint 50 százalékkal módosíthatja a szükséges nyomatékbeállítást a bevonattól, bevonattól és kenéstől függően.
Egy sima acélcsavar K = 0,20 közelében fut. A horganyzás kissé megemeli, a tűzihorganyzás 0,25-re vagy magasabbra, a viaszok vagy molibdén-diszulfid bevonatok pedig 0,15 alá húzzák. Minden felületkezelés megváltoztatja, hogy a csavarkulcs mennyi erőfeszítése éli túl a meneteken keresztüli utat.
| Felületi állapot | Tipikus K érték |
| Sima acél, ahogy megkaptuk | 0,18-0,22 |
| Horganyzott | 0,20-0,24 |
| Kadmiummal bevont | 0,15-0,16 |
| Tűzihorganyzott | 0,25-0,30 |
| Molibdén-diszulfid bevonattal | 0,12-0,14 |
| Waxos vagy paraffin bevonatú | 0,10-0,12 |
K-tényező felületi állapot szerint
Az oszlopok tipikus K-tartományokat mutatnak; A hosszabb rúd nagyobb súrlódást és nagyobb nyomatékot jelent ugyanazon előterhelés mellett.
A gyakorlati következmény egy M12 8.8-as fokozatú kötésben mutatkozik meg. K = 0,20-nál a helyes beállítás körülbelül 90 Nm a próbaterhelés 75 százalékához. Molibdénnel bevont meneteknél K = 0,13-nál ugyanaz az előfeszítés körülbelül 59 Nm-t igényel. Ha a kezelő továbbra is 90 Nm nyomatékot fejt ki a bevont rögzítőelemre, a csavar a tervezettnél nagyjából 50 százalékkal nagyobb előfeszítést kap, és veszélyesen közel kerül a folyáshoz.
A tűzihorganyzott kötőelemek 25-40 százalékkal nagyobb nyomatékot igényelhetnek, mint az azonos méretű és osztályú viaszos kötőelemek azonos előfeszítés eléréséhez.
Az anya minden csavarkötésben a domináns súrlódási partner, amely a csapágyfelülete alatt az alkalmazott nyomaték nagyjából felét veszi fel. A DIN 934 vagy GB/T 6170 szerint gyártott hatlapú anyák szabványos csapágyfelületekkel és menettűrésekkel rendelkeznek, amelyek a súrlódást előre kiszámíthatóan tartják a tételeken keresztül.
 DIN 934 / GB 6170 hatlapú anyák Ezek a hatlapú anyák szabványos csapágyfelületeket és menettűréseket kínálnak, amelyek kiszámíthatóvá teszik az ízületi súrlódást. A kompatibilis csavarokkal való párosítás segít fenntartani a konzisztens nyomaték-előfeszítési viselkedést a tételeken keresztül. Termék megtekintése →
Száraz összeszerelés
- K érték: 0,20
- M12 8.8 beállítás: kb 90 Nm
- Előtöltési cél: a bizonyítás 75 százaléka
- Fő kockázat: alulfeszülés és lazulás
Olajozott szerelvény
- K érték: 0,13
- M12 8.8 beállítás: kb. 59 Nm
- Előtöltési cél: a bizonyítás 75 százaléka
- Fő kockázat: túlfeszültség és hozam
Nyomatékbeállítások a gyakorlatban: Eszközök, sorrend és határértékek
A megfelelő nyomatékérték csak akkor hoz létre megfelelő kötést, ha a szerszám pontosan adja ki az értéket, a meghúzási sorrend egyenletesen oszlatja el a terhelést, és a rögzítőelem még rugalmas.
Kalibrálja a csavarkulcsot, és bízzon a tanúsítványban
A plusz-mínusz 4 százalékos kattanású nyomatékkulcsok kezelik a legtöbb általános összeszerelést. A hidraulikus sokszorozók és az elektronikus nyomatékkulcsok plusz-mínusz 2 százalékot tartanak a szerkezeti rögzítéshez. A kalibráció elsodródik a használat során, ezért ellenőrizze a szerszámot a gyártó ütemezése szerint és minden leesés után.
Húzzuk meg keresztben, két menetben
Az óramutató járásával megegyezően csavaronként meghúzott karima jobban megterheli a korai csavarokat, mint az utolsókat, mert minden új csavar összenyomja a csuklót és tehermentesíti a szomszédokat. Először 50 százalékos lépésekben dolgozzon meg egy csillag- vagy keresztmintát, majd egy második lépésben teljes nyomatékkal. Ugyanez a szabály vonatkozik a kerékcsavarokra, a karimaburkolatokra és a szerkezeti alaplemezekre.
Tudja meg, hogy hol szűnik meg a nyomatéktáblázat alkalmazása
A szabványos nyomatékbeállítások érvényben maradnak, miközben a csavar rugalmas marad. Az autóipari hengerfejcsavaroknál és a nagy szilárdságú szerkezeti kötéseknél gyakori nyomaték-hozam alkalmazásoknál szándékosan húzzák a rögzítőelemet a folyáshatáron túl, és az elforgatási szöggel szabályozzák az előfeszítést. Soha ne használja újra ezeket a csavarokat az eltávolítás után: a régi nyomatékbeállítás most túlfeszíti a rögzítőelemet, mert a kiengedett csavar sokkal nagyobb előfeszítés mellett éri el ugyanazt az értéket.
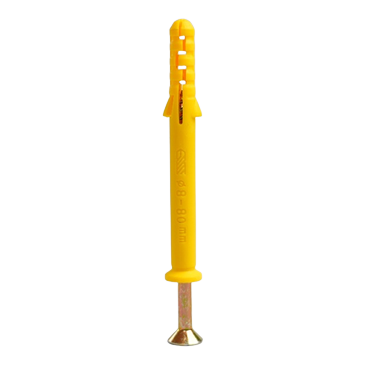
A betonba helyezett szerkezeti dübeleknél a nyomaték beállításai beépítési korlátok, nem javaslatok. Az ékhorgonynak elegendő nyomatékra van szüksége ahhoz, hogy kiterjessze és megragadja a furat falát, de a túlzott nyomaték megrepedhet a betonban, és tönkreteheti a horgony tartóképességét. Pontosan kövesse a horgony szállítójának közzétett beállítását.
 Ékhorgony beton- és szerkezeti beépítésekhez Tágulási horgony betonhoz, amely megragadja a furat falát, amikor az anyát meghúzzák. Itt azért lényeges, mert nyomatékbeállítása beépítési határként szolgál, hogy elkerülje az alapanyag repedését. Termék megtekintése →
Az egységes rögzítőelemek egyenletes nyomatékbeállításokat tesznek lehetővé. A bevonat vastagsága, kenőanyag-maradványa vagy menetillesztése tételenként változik, a súrlódás a kötésben is változik, és egy rögzített nyomatékérték különböző előterheléseket eredményez különböző napokon. Beszerzés szakembertől kötőelem gyártója mint például a Wuxi Sharp Metal Products Co., Ltd., amely ezeket a változókat a gyártási tételek között szabályozza, a helyszíni hibák egész osztályát eltávolítja.
Gyakori hibák, amelyek megváltoztatják az effektív nyomatékbeállításokat
A helyszíni hibák ritkán származnak egyetlen drámai hibából. Ezek a nyomatéktáblázat feltételezései és a meghúzott rögzítőelemek közötti kis eltérések mintájából származnak.
- Más tulajdonságosztályból származó nyomatékbeállítás alkalmazása, például 8,8 érték 10,9 csavaron
- Száraz menetek nyomatékolása a kenett menetekre számított értékekkel, vagy fordítva
- A csapágyfelület cseréje vastag alátétekkel, tömítésekkel vagy puha bevonatokkal a K újraszámítása nélkül
- A már bevált kötőelemek újrafelhasználása, különösen a forgatónyomaték-hozam arányú csavarok
- Rozsda, szennyeződés, sorja vagy sérült menetek meghúzása
- Egyetlen nyomatékbeállítás használata jelöletlen csavarok vegyes tételeihez
Ezek bármelyike képes 30-60 százalékkal elmozdítani a valódi előterhelést a tervezési értéktől, ami a biztonságos csatlakozást terhelési ciklusra váró kifáradási hibává változtatja.
Ökölszabály: ha a tulajdonságosztály jelölése nem olvasható a csavarfejen, ne számoljon rá nyomatékbeállítást. Cserélje ki a rögzítőelemeket, mielőtt meghúzza őket.
Csavarok nyomatékbeállításai: Gyakran Ismételt Kérdések
Milyen nyomatékot használjak egy M8-as 8.8-as csavarhoz?
Az enyhén olajozott menetű, K = 0,20-as M8-as 8.8-as csavaroknál a tipikus nyomatékbeállítás körülbelül 26 Nm, ami a csavart a próbaterhelés nagyjából 75 százalékára feszíti. Csökkentse az értéket 25-30 százalékkal, ha a menetek jól vannak kenve.
A kenés növeli vagy csökkenti a szükséges nyomatékot?
A kenés csökkenti a szükséges nyomatékot. Az olaj- és zsírfilmek csökkentik mind a menetsúrlódást, mind az anyacsapágyak súrlódását, így a kisebb csavarkulcs-erőkifejtés ugyanazt az előfeszítést eredményezi. Ha megváltoztatja egy csukló kenési állapotát, a száraz szám megtartása helyett számítsa újra a nyomatékbeállítást az új K értékkel.
Miért különböznek a közzétett nyomatékértékek a diagramokon?
A diagramok azért különböznek egymástól, mert a feltételezéseik különböznek. Egyes csavarokat a próbaterhelés 70 százalékára, mások 85 százalékára rögzítik. Egyesek száraz szálakat feltételeznek, mások enyhén olajozottak. Egyesek 0,18-as K-értéket, mások 0,21-et használnak. Olvassa el a diagrammal nyomtatott feltevéseket, és válassza ki azt a táblázatot, amelynek feltételei megfelelnek az összeállításnak.
A nyomatékbeállítások ugyanúgy vonatkoznak a rozsdamentes acél csavarokra?
Nem. A rozsdamentes acél kötőelemek könnyen epekednek nagy nyomás alatt, ami növeli a menetsúrlódást és instabillá teszi az effektív K értéket. Használja a kifejezetten a rozsdamentes rögzítőkhöz közzétett nyomatékértékeket, alkalmazzon rozsdamentes anyaggal kompatibilis menetkenőanyagot, és tartsa alacsonyan a meghúzási sebességet a hő korlátozása érdekében.